


Как поставщик плесени шприц, я часто получаю запросы от клиентов относительно требования к закрытию плесени формы прокладки шприца. Понимание этого требования имеет решающее значение для эффективного и высокого качества производства шприц. В этом блоге я углубляюсь в факторы, которые влияют на силу закрытия плесени и как ее рассчитать.
Что такое сила закрытия плесени?
Сила закрытия плесени, также известная как сила зажима, представляет собой силу, прикладываемую инъекционной формованной машиной, чтобы держать плесень закрытой во время процесса впрыска. Эта сила необходима для предотвращения выхода расплавленного пластика между половинками формы из -за высокого давления, генерируемого во время инъекции. В контексте форм прокладки шприца соответствующая сила закрытия плесени гарантирует, что прокладки производятся с постоянными размерами, надлежащей отделкой поверхности и без вспышки (избыток пластика).
Факторы, влияющие на требование о закрытии плесени
1. Проецируемая область полостей пресс -формы
Прогнозируемая площадь полостей плесени является одним из наиболее значимых факторов, влияющих на силу закрытия плесени. Прогнозируемая область представляет собой область полости плесени, которая перпендикулярна направлению силы зажима. Чем больше прогнозируемая область, тем выше сила, необходимая для того, чтобы держать плесень закрытой. Для шприц -прокладок число полостей также влияет на проецируемую площадь. Мульти -полость будет иметь более крупную проектируемую площадь по сравнению с одной формой с одной полостью. Например, если одноклассная прокладка шприц с полостью имеет проецируемую площадь (A_1), плесень 64 -полости будет иметь проецируемую площадь примерно в 64 раза больше (при условии аналогичных размеров полости).
Связь между прогнозируемой областью (а) и силой закрытия плесени (F) может быть выражена как (f = p \ times a), где (p) является давлением впрыска. Давление впрыска определяется типом пластикового материала, толщиной детали и длиной потока пластика в форме.
2. давление впрыска
Давление впрыска является еще одним критическим фактором. Различные пластиковые материалы требуют различных давлений впрыска для правильного заполнения полостей плесени. Для шприцков, таких материалов, как медицинские эластомеры или термопластики, имеют определенные характеристики потока, которые определяют необходимое давление впрыска. Например, очень вязкий пластик потребуется более высокое давление впрыска, чтобы погрузиться в небольшие и сложные полости шприц -прокладки. Давление впрыска обычно измеряется в мегапаскалях (МПа). Типичное давление впрыска для производства прокладки шприца может варьироваться от 50 до 150 МПа, в зависимости от материала и конструкции пресс -формы.
3. Материал вязкости
Вязкость пластикового материала, используемого для прокладок для шприц, влияет как на давление впрыска, так и на силу закрытия плесени. Материалы с высокой вязкостью требуют большей силы, чтобы протекать через каналы плесени и заполнять полости. В результате необходима более высокая сила закрытия плесени, чтобы противостоять давлению, оказываемому расплавленным пластиком. Материалы с низкой вязкостью, с другой стороны, легче течь, требуя меньшего давления впрыска и, следовательно, меньшей силы закрытия плесени.
4. Дизайн пресс -формы
Конструкция формы прокладки шприца также играет роль в определении требования к закрытию плесени. Такие функции, как система бегунов, конструкция затвора и вентиляция, могут влиять на поток пластика и распределение давления в форме. Хорошо спроектированная система бегунов гарантирует, что пластик равномерно распределен по всем полостям, уменьшая изменения давления. Правильная конструкция затвора позволяет пластику плавно войти в полости, сводя к минимуму необходимость чрезмерного давления впрыска. Вентиляция также важно, чтобы воздух мог сбежать из полостей плесени во время процесса впрыска. Без надлежащего вентиляции захваченный воздух может увеличить давление внутри формы, требуя более высокой силы закрытия плесени.
Расчет силы закрытия формы
Чтобы рассчитать силу закрытия плесени, нам сначала необходимо определить проецируемую площадь полостей пресс -формы и давление впрыска. Можно пройти следующие шаги:
- Определите прогнозируемую область: Измерьте или рассчитайте площадь каждой полости в форме и умножьте ее на количество полостей. Если полости не идентичны, рассчитайте общую прогнозируемую площадь, суммируя области всех полостей.
- Выберите давление впрыска: На основе пластикового материала, толщины детали и конструкции пресс -формы выберите соответствующее давление впрыска. Это значение можно получить от поставщиков материалов или с помощью опыта с аналогичными проектами литья.
- Рассчитайте силу закрытия формы: Используйте формулу (f = p \ times a), где (f) является силой закрытия плесени в Newtons (n), (p) является давлением впрыска у паскалей (PA), а (а) - проецируемая область в квадратных метрах ((M^2)).
Например, если форма прокладки шприца имеет проецированную площадь (a = 0,01 \ m^2) и давление впрыска (p = 100 \ times10^6 \ pa), сила закрытия плесени (f = p \ times a = (100 \ times10^6) \ times0.01 = 1 \ times10^6 \ n).
Важность правильной силы закрытия плесени
Использование правильной силы закрытия плесени необходимо по нескольким причинам. Во -первых, это обеспечивает качество шприцких прокладок. Если сила закрытия плесени слишком низкая, расплавленный пластик может сбежать между половинками пресс -формы, что приводит к вспышке на прокладках. Flash может повлиять на функциональность прокладок и может потребовать дополнительных шагов Post - обработки для удаления. С другой стороны, если сила закрытия формы слишком высока, это может вызвать чрезмерный износ компонентов плесени, что приведет к увеличению затрат на техническое обслуживание и снижению продолжительности жизни плесени.
Наши предложения плесени шприц
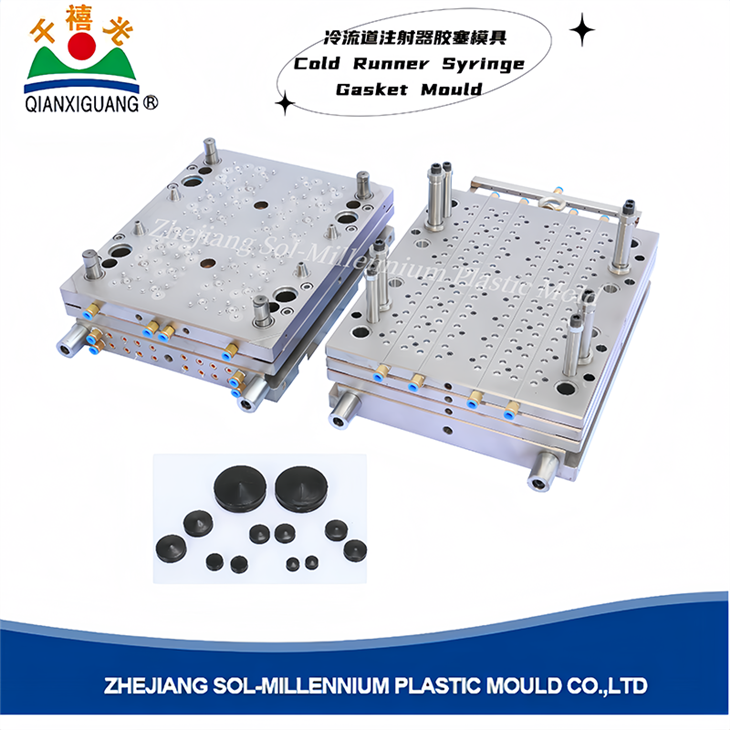
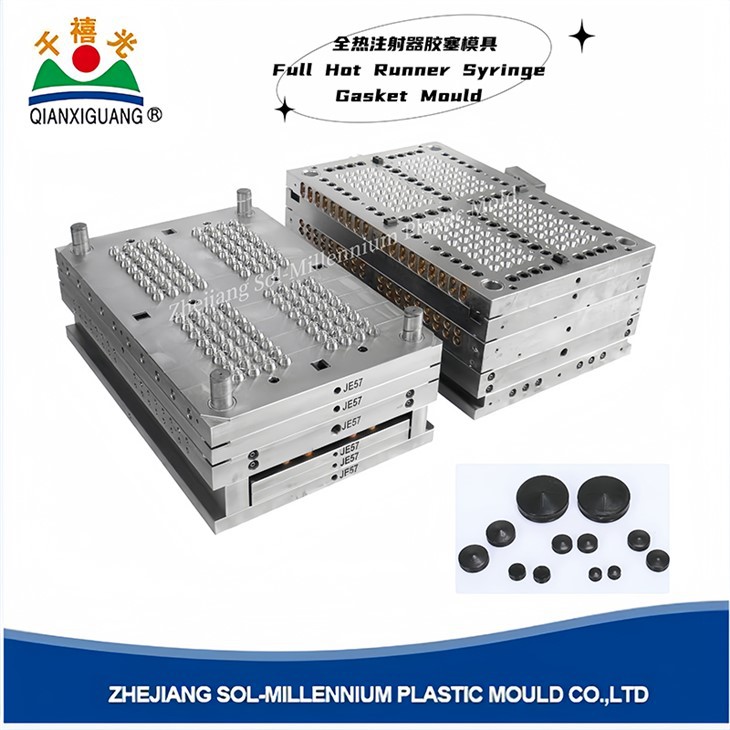
В нашей компании мы предлагаем широкий спектр шприц -прокладок, в том числеГорячая шприц -шприциШприц -прокладка плесеньПолем Наши формы разработаны с точностью для обеспечения оптимальной производительности и высокого качества производства шприц. Мы учитываем все факторы, упомянутые выше при проектировании форм, чтобы определить соответствующие требования к закрытию плесени. Наша команда инженеров имеет большой опыт работы в области литья под давлением и может предоставить индивидуальные решения на основе ваших конкретных потребностей.
Свяжитесь с нами для закупок и консультаций
Если вы находитесь на рынке для шприц -прокладок и нуждаетесь в дополнительной информации о требованиях к закрытию плесени или о наших предложениях продуктов, мы рекомендуем вам обратиться к нам. Наша команда экспертов готова помочь вам в выборе правильной формы для ваших производственных потребностей и обеспечении подробной технической поддержки. Независимо от того, являетесь ли вы небольшим масштабным производителем или крупным производственным объектом, у нас есть опыт и ресурсы для удовлетворения ваших требований.
Ссылки
- «Руководство по формированию инъекций» О. Ольшевского
- «Технология обработки пластмасс» Р. Кроуфорда